Gesloten matrijs versus open matrijs smeden van koolstofstaal: procesvergelijking
Smeden is een van de oudste en meest betrouwbare metaalvormingsprocessen voor koolstofstaal. Het verfijnt de korrelstructuur, elimineert interne porositeit en produceert onderdelen met een richtingssterkte die gegoten of machinaal bewerkte onderdelen niet kunnen evenaren. Maar wanneer kopers gesmede koolstofstalen componenten specificeren, staan ze voor een cruciale keuze: gesloten matrijs smeden (indrukmatrijs) of open matrijs smeden (vlakmatrijs).
Een verkeerde keuze kan uw gereedschapskosten verdubbelen, de levertijd met weken verlengen of leiden tot onderdelen die tijdens gebruik defect raken. Deze handleiding vergelijkt de twee methoden op het gebied van procesmechanica, toleranties, batchgrootte, kosten, materiaalmogelijkheden en toepassingen, zodat u het juiste smeedproces voor uw koolstofstalen onderdelen kunt selecteren.
1. Procesprincipes
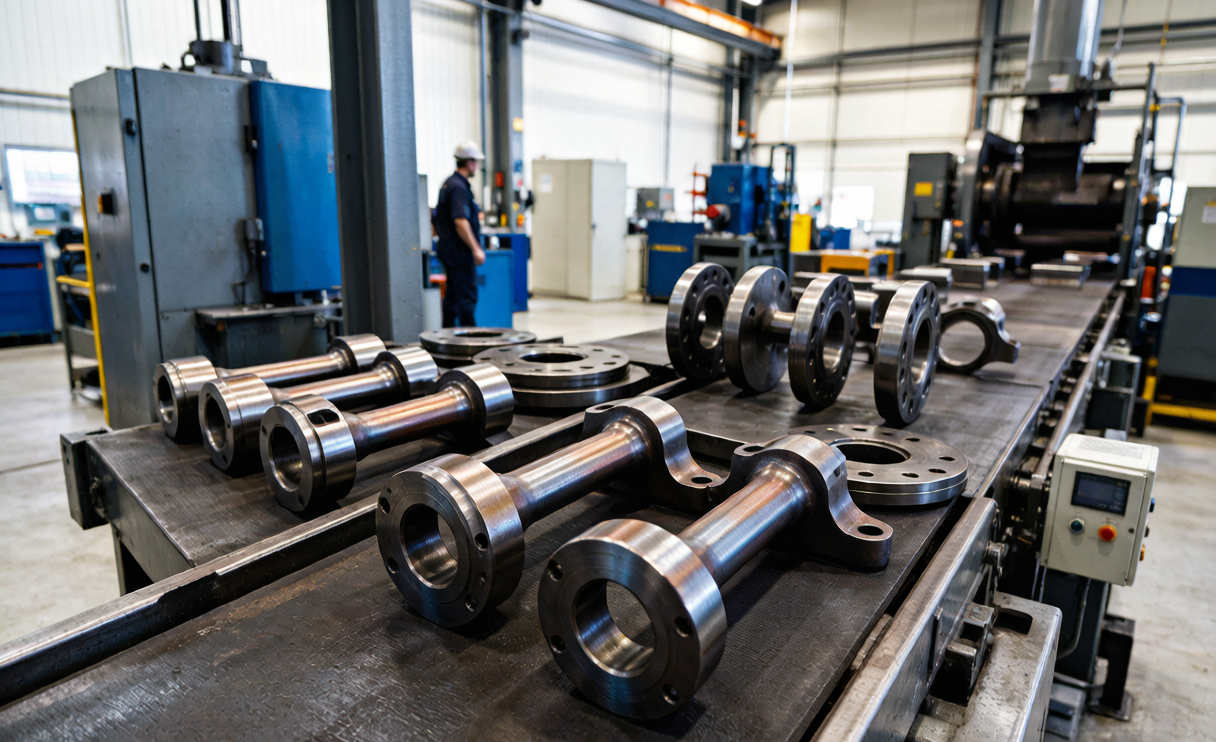
Bij matrijs smeden (ook wel matrijs smeden genoemd) wordt een verhit werkstuk geperst tussen twee gevormde matrijzen die een spiegelbeeldige afdruk van het uiteindelijke onderdeel bevatten. Het metaal vloeit onder druk om de matrijs te vullen, waardoor een bijna-eindvormcomponent ontstaat met overtollig metaal (braam) dat wordt afgesneden. Het typische temperatuurbereik voor koolstofstaal ligt tussen 1100 en 1250 graden Celsius.
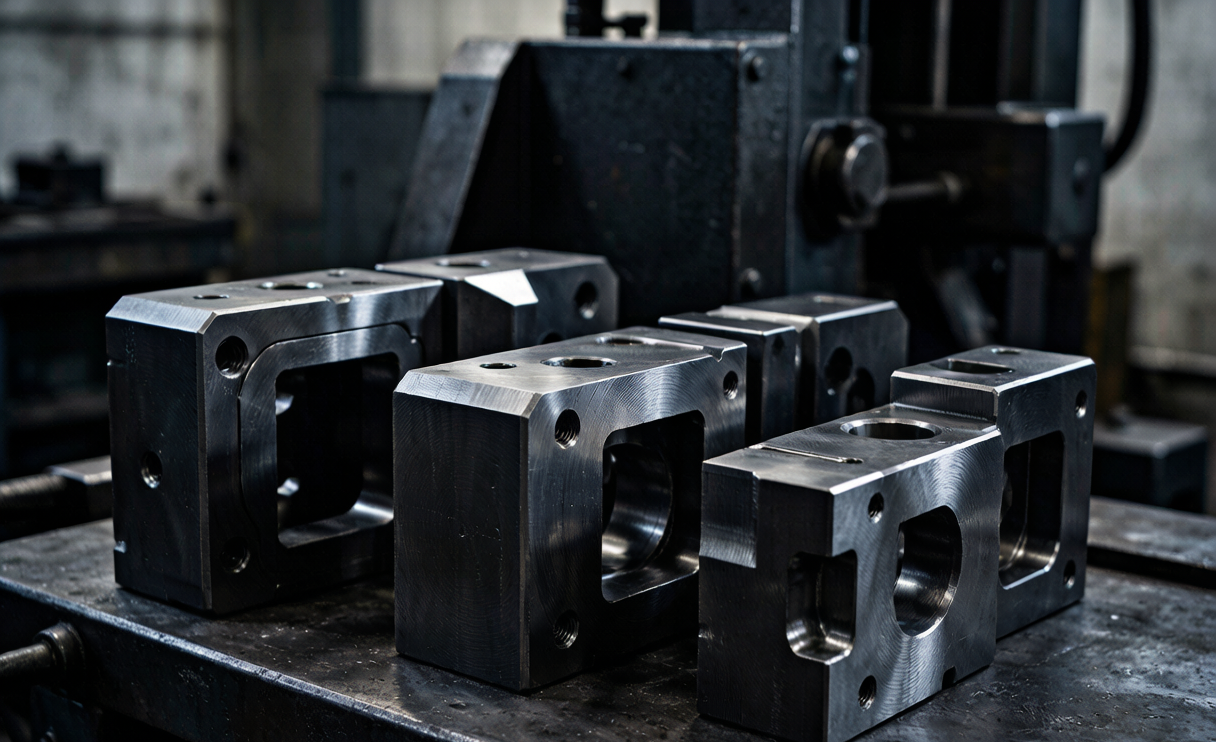
Bij open matrijs smeden wordt verhit materiaal samengeperst tussen vlakke of eenvoudig gevormde matrijzen die het metaal niet volledig omsluiten. De smeder manipuleert het werkstuk tussen herhaalde persbewegingen en geeft het geleidelijk vorm door te trekken, op te stuiken, te doorboren en te buigen. Het metaal vloeit vrij in alle richtingen, behalve waar het door de matrijzen wordt beperkt.
| Parameter | Smeden met gesloten matrijs | Open-matrijs smeden |
|---|---|---|
| Sterftype | Gevormde holte (bovenste + onderste) | Platte of eenvoudige V-vormige persverbinding |
| Metaalbegrenzing | Volledig omsloten in de holte. | Vrije doorstroming in de meeste richtingen |
| Flash-generatie | Ja (afgeknipt) | Geen flits |
| Typische complexiteit van onderdelen | Complexe 3D-vormen | Eenvoudige vormen (rond, vierkant, ring, blok) |
| vaardigheid van de operator | Matrijsontwerp + instelling | Zeer bekwame manipulatie |
| Smeden temperatuur | 1100-1250 graden C | 1100-1250 graden C |
2. Toleranties en oppervlakteafwerking
Toleranties vormen een van de grootste verschillen tussen de twee processen.
| Tolerantie type | Gesloten matrijs | Open-Die |
|---|---|---|
| Lengtetolerantie | +/- 0.5 tot 1.5 mm | +/- 2 tot 8 mm |
| Diameter tolerantie | +/- 0.3 tot 1.0 mm | +/- 1.5 tot 5 mm |
| Wanddikte (ringen) | +/- 0.5 tot 1.5 mm | +/- 2 tot 6 mm |
| Oppervlakteruwheid Ra | 3.2-12.5 micrometer | 12.5-50 micrometer |
| Concentriciteit | 0.2-1.0 mm | 1-5 mm |
| Diepgangshoek | 3-7 graden vereist | Niet van toepassing |
Gesmede onderdelen met een gesloten matrijs vereisen doorgaans 0.5-3.0 mm aan bewerkingsmateriaal, terwijl onderdelen met een open matrijs 3-15 mm nodig hebben, afhankelijk van de grootte en complexiteit. Dit verschil in bewerkingsmateriaal heeft direct invloed op de materiaalopbrengst en de bewerkingskosten.
3. Batchgrootte en economische bestelhoeveelheid
Het omslagpunt tussen gesloten en open matrijzen wordt voornamelijk bepaald door de verhouding tussen de gereedschapskosten en de besparing per stuk.
| Factor | Gesloten matrijs | Open-Die |
|---|---|---|
| Gereedschapskosten | $3,000 tot meer dan $50,000 per stempelset | $0 (gebruikt standaard platte/V-vormige stempels) |
| Kosten per stuk (kleine onderdelen) | $ 2-50 | $ 10-100 |
| Kosten per stuk (grote onderdelen) | $ 50-500 | $ 200-2,000 |
| Break-even batchgrootte (kleine onderdelen) | 200-500 stukken | Niet van toepassing (geen gereedschap) |
| Break-even batchgrootte (middelgrote onderdelen) | 100-300 stukken | NB |
| Levertijd (exclusief gereedschap) | 3-5 dagen | 1-3 dagen |
| Levertijd (met nieuw gereedschap) | 4-8 weken (matrijsontwerp + productie) | NB |
Vuistregel: Als uw jaarlijkse productiehoeveelheid minder dan 100 stuks bedraagt en het onderdeel eenvoudig is (rond, vierkant, ring of schijf), gebruik dan een open matrijs. Als de jaarlijkse productiehoeveelheid meer dan 500 stuks bedraagt en het onderdeel een complexe 3D-vorm heeft (flens, tandwielblank, drijfstang), is een gesloten matrijs voordeliger.
4. Materiaalmogelijkheden en koolstofstaalsoorten
Beide processen kunnen alle soorten koolstofstaal smeden. Veelgebruikte soorten voor gesmede koolstofstalen onderdelen:
| Rang | C% | Typisch gebruik | Gesloten matrijs | Open-Die |
|---|---|---|---|---|
| SAE 1018 / C15 | 0.15-0.20 | Algemeen gebruik, lage sterkte | Veelgestelde | Veelgestelde |
| SAE 1020 / C20 | 0.18-0.23 | Gelaste constructies, assen | Veelgestelde | Veelgestelde |
| SAE 1045 / C45 | 0.43-0.50 | Assen, tandwielen, flenzen (Q&T) | Heel gewoon | Veelgestelde |
| SAE 4140 / 42CrMo | 0.38-0.43 | Assen en krukassen met hoge sterkte | Veelgestelde | Veelgestelde |
| A105 | 0.35 max | Flenzen, fittingen (ASME B16.5) | Heel gewoon | Minder voorkomende |
| F11/F22 | 1.0-1.25 kr | Hogetemperatuurflenzen | Veelgestelde | Veelgestelde |
Gesmede koolstofstalen onderdelen worden doorgaans geleverd volgens ASTM A668 (gesmede koolstof- en gelegeerde stalen onderdelen voor algemeen industrieel gebruik) of ASTM A105/A105M (gesmede koolstofstalen onderdelen voor leidingtoepassingen).
5. Vergelijking van mechanische eigenschappen
Smeden verfijnt de korrelstructuur en zorgt voor een gerichte vezelstroom die is uitgelijnd met de hoofdspanningsrichting van het onderdeel. Het mechanische voordeel van smeden ten opzichte van gieten is aanzienlijk:
| Eigendom | Gesloten matrijs (C45, Q&T) | Open-Die (C45, Q&T) | Gelijkwaardige cast |
|---|---|---|---|
| Opbrengststerkte | 490 MPa | 470 MPa | 360 MPa |
| treksterkte | 690 MPa | 670 MPa | 520 MPa |
| verlenging | 18% | 17% | 12% |
| Verlaging van de oppervlakte | 45% | 40% | 25% |
| Charpy V-kerf bij 20°C | 35 J | 30 J | 15 J |
| Vermoeiingssterkte (10^7 cycli) | 300 MPa | 280 MPa | 180 MPa |
Gesmede onderdelen die in een gesloten matrijs zijn vervaardigd, vertonen doorgaans een 3-5 procent hogere sterkte en een 10-15 procent betere taaiheid dan gesmede onderdelen van dezelfde kwaliteit die in een open matrijs zijn vervaardigd. Dit komt doordat de matrijs zorgt voor een meer uniforme korrelverfijning en vezeloriëntatie.
6. Beperkingen qua afmetingen en gewicht
| Afmeting | Gesloten matrijs | Open-Die |
|---|---|---|
| Maximaal gewicht per stuk | 10-250 kg (doorgaans), tot 1,000 kg (grote pers) | 50-10,000 kg, tot 100,000 kg (zwaar smeden) |
| Maximale diameter (schijf) | 500 mm | 3,000 mm |
| Maximale lengte (schacht) | 1,500 mm | 18,000 mm |
| Maximale buitendiameter van de ring | 800 mm | 8,000 mm |
| Minimale wand (ring) | 5 mm | 15 mm |
| Typische perscapaciteit | 400-6,300 ton | 800-12,000 ton |
Met open matrijs smeden kunnen veel grotere onderdelen worden geproduceerd dan met gesloten matrijs smeden. Voor componenten van meer dan 250 kg of met afmetingen van meer dan 1,500 mm is open matrijs smeden meestal de enige praktische optie.
7. Toepassingen: Welk proces voor welk onderdeel?
Toepassingen van gesloten matrijs smeden
- Flenzen: Lasflenzen, opsteekflenzen en blindflenzen volgens ASME B16.5 (A105-kwaliteit)
- Tandwiel blanks: Gesmede tandwielen met rechte, schuine en kegelvormige vertanding (SAE 1045, 4140)
- Auto-onderdelen: Drijfstangen, stuurarmen, aandrijfassen
- Kleppenhuizen: Gesmede stalen schuif-/kogel-/terugslagklephuizen (A105, F11)
- Uitrusting: Gesmede stalen moflas- en schroefdraadfittingen volgens ASME B16.11
- Krukassen: Krukassen voor scheeps- en industriële motoren (4140, 4340)
Toepassingen van open matrijs smeden
- Grote schachten: Turbineassen, generatorrotoren, schroefassen (tot 18 m)
- Rings: Naadloos gewalste ringen voor flenzen en lagers van windturbines (tot 8 m buitendiameter)
- Blokken: Matrijzenblokken, aambeeldblokken, machinefundamenten (tot 10 ton)
- schijven: Drukvatkoppen, grote tandwielafsluitingen, klepschijven (tot 3 m)
- bars: Gesmede staven en getrapte assen met verschillende diameters.
- Aangepaste vormen: Haken, hijsogen, gesmede lasconstructies voor kranen
8. Kostenvergelijking: Totale eigendomskosten
| Kostenfactor | Gesloten matrijs (500 stuks) | Open matrijs (500 stuks) |
|---|---|---|
| Gereedschap (eenmalig) | $ 8,000- $ 25,000 | $0 |
| Smeedkosten per stuk | $ 15-80 | $ 30-150 |
| Toeslag voor bewerking | 0.5-3.0 mm | 3-15 mm |
| Bewerkingskosten per stuk | $ 5-30 | $ 15-80 |
| Materiaalopbrengst | 75-90% | 60-80% |
| Inspectiekosten | $2-10/stuk | $5-20/stuk |
| Totale kosten per stuk | $ 22-120 | $ 50-250 |
| Totaal (500 stuks) | $ 19,000- $ 85,000 | $ 25,000- $ 125,000 |
Bij een oplage van 500 stuks is een gesloten matrijs goedkoper vanwege de lagere kosten per stuk, ondanks de investering in gereedschap. Bij een oplage van minder dan 100 stuks is een open matrijs voordeliger omdat er geen gereedschap afgeschreven hoeft te worden.
9. Kwaliteitscontrole en inspectie
Beide processen vereisen vergelijkbare kwaliteitscontroles, maar de acceptatiecriteria verschillen:
- Dimensionale inspectie: Gesloten matrijsonderdelen worden gecontroleerd aan de hand van de toleranties in de smeedtekening. Open matrijsonderdelen hebben ruimere toleranties en worden vaak "ruw gesmeed volgens schets" geleverd voor verdere bewerking.
- UT-examen: ASTM A388 is de standaard UT-methode voor grote open matrijsgesmede onderdelen. Voor gesloten matrijsgesmede onderdelen voor kritische toepassingen (luchtvaart, olie en gas) wordt ASTM E2225 gebruikt.
- Magnetisch deeltjesonderzoek (MT): ASTM E709 voor oppervlakte- en nabij-oppervlakte-discontinuïteiten. Vereist voor alle smeedstukken die onder druk staan.
- Hardheidstesten: Brinell-hardheid (ASTM E10) voor smeedstukken dikker dan 6 mm. Typisch bereik voor C45 Q&T: 200-280 HB.
- Verificatie van de graanstroom: Macro-etstest volgens ASTM E340 om de directionele vezeluitlijning te bevestigen. Gesloten matrijsgesmede onderdelen vertonen een goed gedefinieerde korrelstroom die de matrijsafdruk volgt.
FAQ
Wanneer moet ik kiezen voor open matrijs smeden in plaats van gesloten matrijs smeden?
Kies voor open matrijs wanneer: het onderdeel groter is dan 1,500 mm of zwaarder dan 250 kg; de jaarlijkse productie minder dan 100 stuks bedraagt; de vorm van het onderdeel eenvoudig is (rond, vierkant, ring, schijf, blok); of u een snelle doorlooptijd nodig hebt zonder te hoeven wachten op de matrijsfabricage.
Wat is de minimale bestelhoeveelheid voor matrijsvervorming?
De meeste Chinese smeedbedrijven accepteren bestellingen met gesloten matrijzen vanaf 100-200 stuks. Bij kleinere aantallen zijn de gereedschapskosten per stuk onbetaalbaar. Voor aantallen van 50-100 stuks bieden sommige bedrijven open matrijs smeden aan als een tussenoplossing, waarbij de vorm al bijna overeenkomt met de uiteindelijke vorm.
Kunnen producten die met een gesloten matrijs zijn gesmeed dezelfde sterkte bereiken als producten die met een open matrijs zijn gesmeed?
Gesmede onderdelen die in een gesloten matrijs zijn vervaardigd, bereiken doorgaans een 3-5 procent hogere sterkte en een 10-15 procent betere taaiheid dan gesmede onderdelen die in een open matrijs zijn vervaardigd van dezelfde kwaliteit, omdat de matrijsbeperking zorgt voor een meer uniforme korrelverfijning. Beide zijn aanzienlijk sterker dan gietstukken.
Hoe lang duurt het productieproces van een matrijs?
Voor een standaard onderdeel van koolstofstaal duurt het matrijsontwerp 1-2 weken, de matrijsbewerking (CNC + EDM) 2-4 weken en de proefproductie/kwalificatie 1 week. Totaal: 4-8 weken van bestelling tot eerste prototype. Spoedprojecten kunnen dit verkorten tot 3 weken tegen een meerprijs.
Welke certificeringen zijn er beschikbaar voor gesmede onderdelen van koolstofstaal?
EN 10204 3.1 MTC is de standaard. Voor drukbestendige toepassingen (A105 flenzen, fittingen) is ASME B16.5/B16.11-certificering vereist. Onafhankelijke keuring door SGS, BV of Intertek is beschikbaar voor EN 10204 3.2-certificaten. NACE MR0175-certificering is beschikbaar voor toepassingen in zure media.
Conclusie
De keuze tussen gesloten en open matrijs smeden hangt af van drie factoren: de complexiteit van het onderdeel, de jaarlijkse productiehoeveelheid en de afmetingen van het onderdeel. Voor complexe vormen in aantallen van meer dan 500 per jaar biedt gesloten matrijs smeden betere toleranties, lagere kosten per stuk en superieure mechanische eigenschappen. Voor grote of eenvoudige onderdelen in kleine aantallen is open matrijs smeden de praktische en economische keuze. Beide processen produceren gesmede koolstofstalen componenten die beter presteren dan gietstukken op het gebied van sterkte, taaiheid en vermoeiingsweerstand.
Neem contact op met Huaxia-Steel voor gesmede koolstofstalen componenten, zowel met gesloten als open matrijs. Wij leveren A105 flenzen, C45 assen, gesmede ringen en op maat gemaakte smeedstukken met EN 10204 3.1 MTC, UT-onderzoek en inspectie door een derde partij.
Gerelateerde afbeeldingen